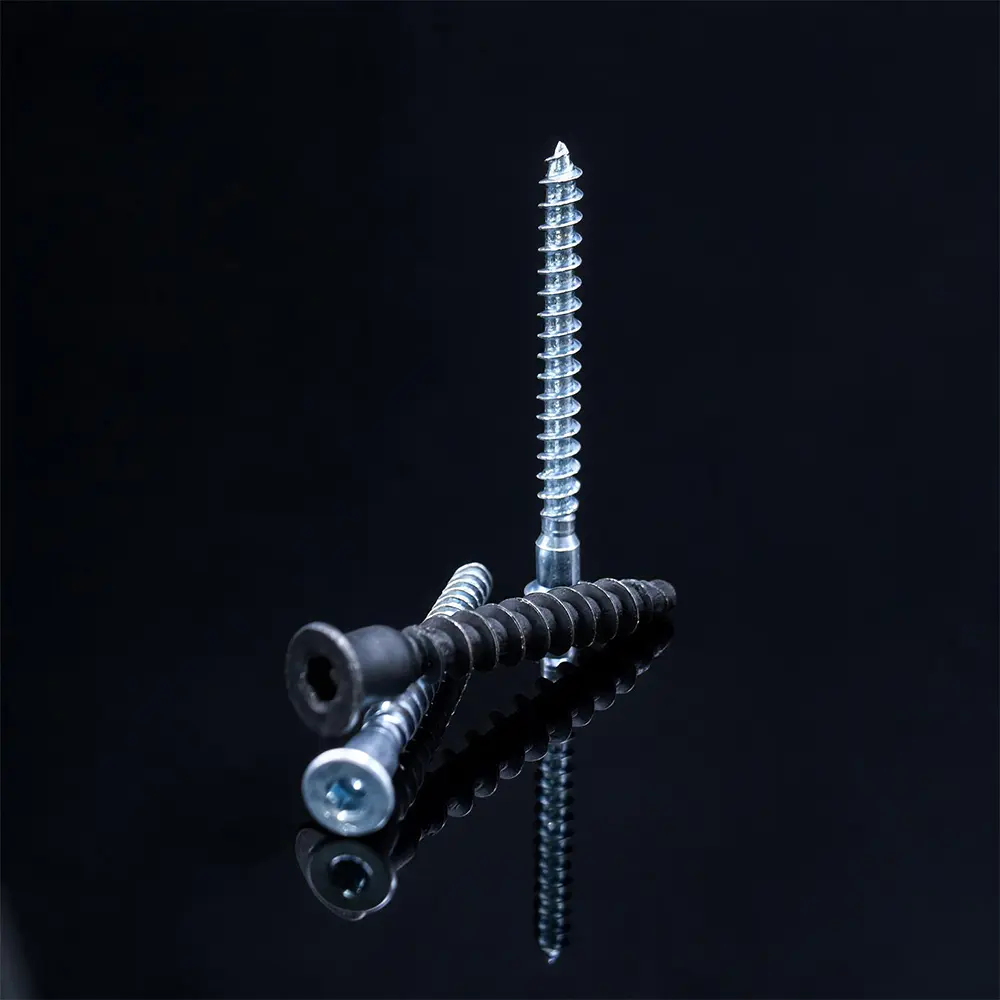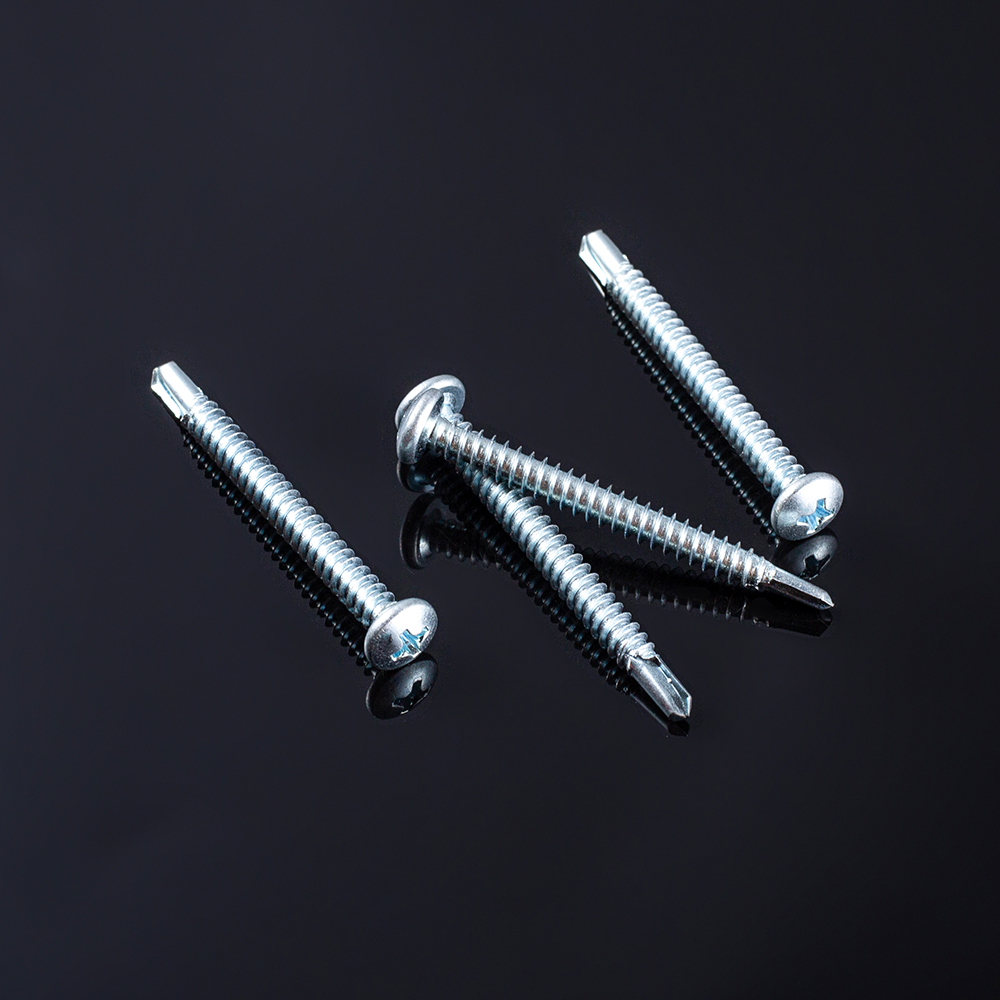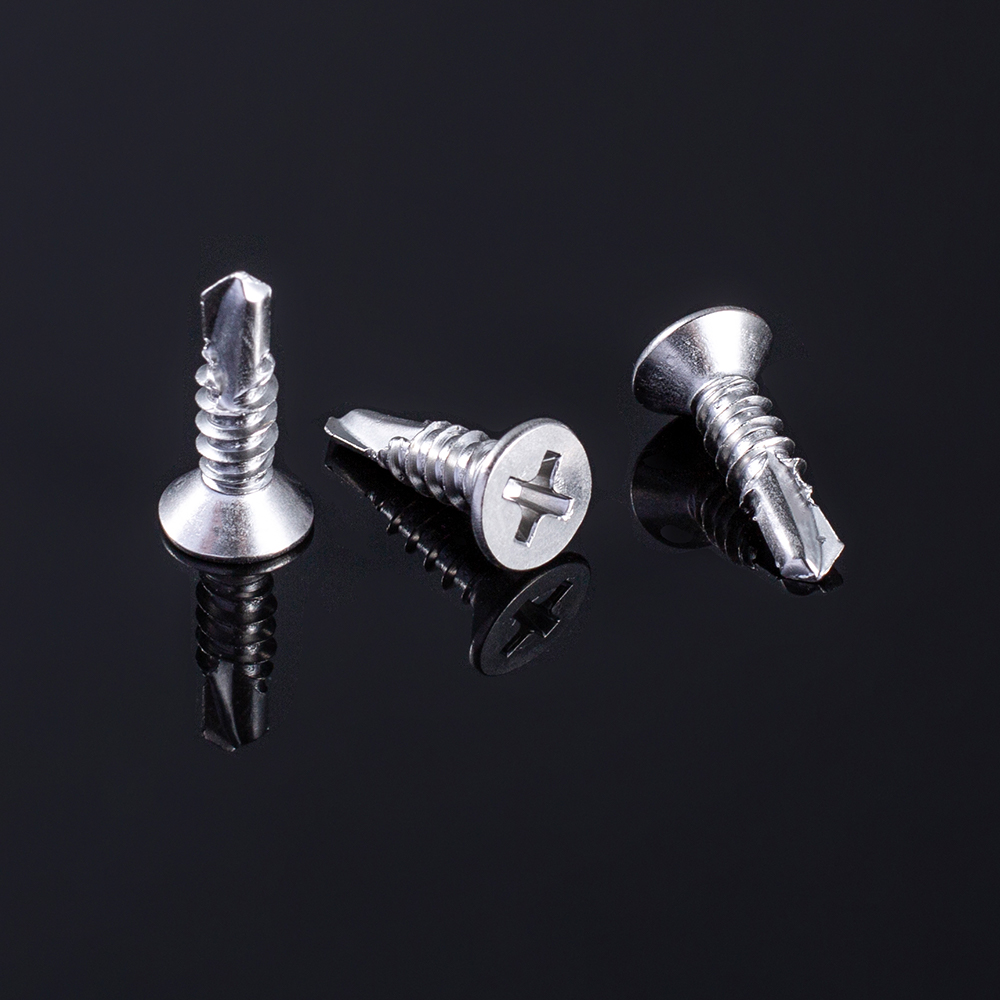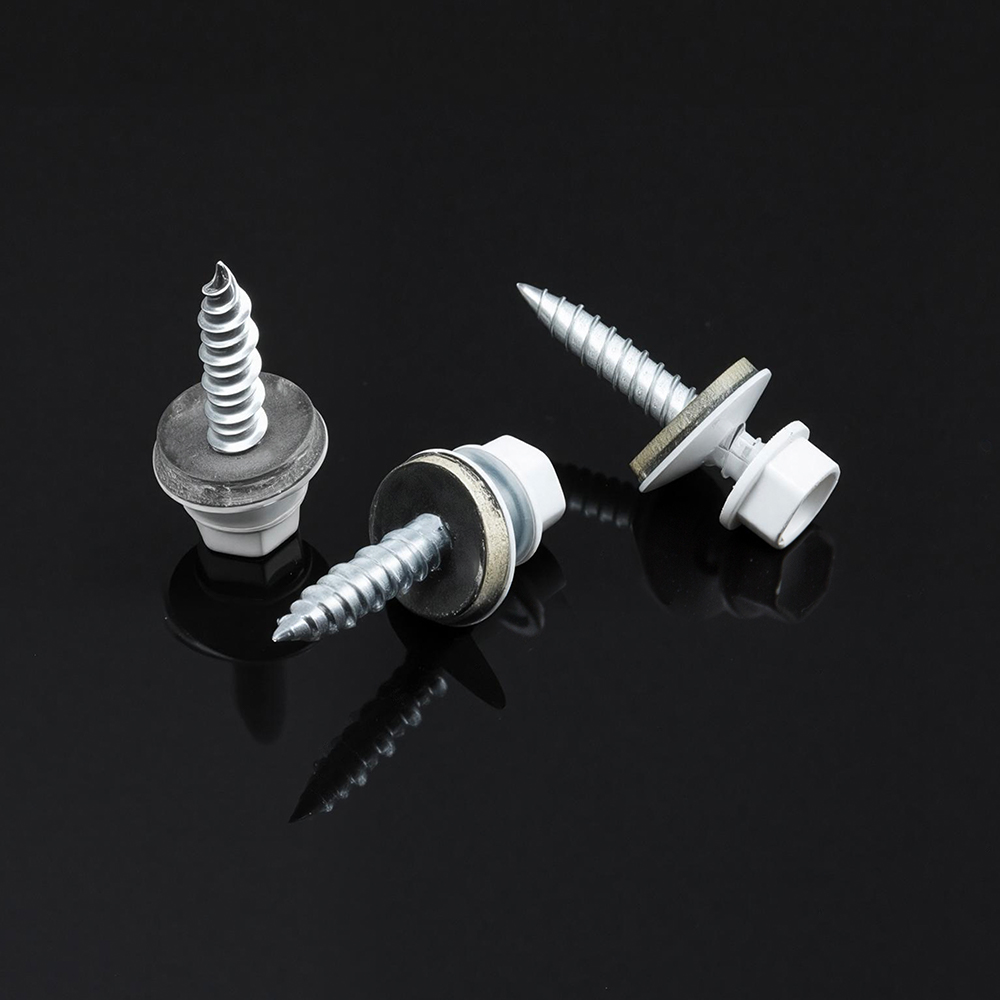

Setiap sambungan kepingan logam yang gagal dikesan kembali kepada salah satu daripada tiga keputusan yang dibuat sebelum pemandu menyentuh pengikat: tolok yang salah, titik gerudi yang salah atau padang benang yang salah untuk bahan asas. Lembaran logam terdiri daripada pelapisan aluminium lembut 0.5 mm hingga kurungan keluli tergelek sejuk 3 mm, dan pengikat yang ditala untuk satu ketebalan sama ada akan berputar bebas di bahagian lain atau memotong tepi panel pada pintu masuk. Memahami bagaimana skru mengetuk sendiri sebenarnya memotong dan membentuk benang di dalam lubang adalah titik permulaan untuk menentukan bahagian yang betul dan bukannya meneka dari tong bahagian.
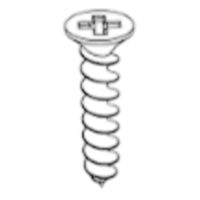
Pengikat mengetuk sendiri melakukan dua kerja serentak: ia mencipta benang mengawan semasa ia maju, dan ia mengapit lapisan yang dicantum bersama-sama setelah duduk. Varian pembentuk benang menyesarkan logam ke luar tanpa mengeluarkan bahan, yang berfungsi dengan baik dalam kepingan nipis dan mulur di mana logam yang disesarkan mengalir ke dalam akar benang. Varian pemotongan benang mencukur bahan dengan hujung berlubang atau bergalur, yang sesuai dengan helaian yang lebih tebal atau lebih keras di mana pembentukan sebaliknya akan meretakkan panel atau menjana tork yang berlebihan. Mencampurkan kedua-dua kategori adalah satu-satunya punca paling biasa lubang terlucut yang dilaporkan oleh kedai fabrikasi.
Mengalihkan bahan secara jejari. Terbaik untuk kepingan di bawah 1.5 mm dan aloi yang lebih lembut di mana pengedap yang ketat dan kedap gas lebih penting daripada kekuatan tarik keluar mentah.
Menanggalkan keriting bahan semasa ia maju. Diutamakan untuk helaian 1.5 mm dan ke atas, atau untuk kitaran pemasangan dan pembongkaran berulang.
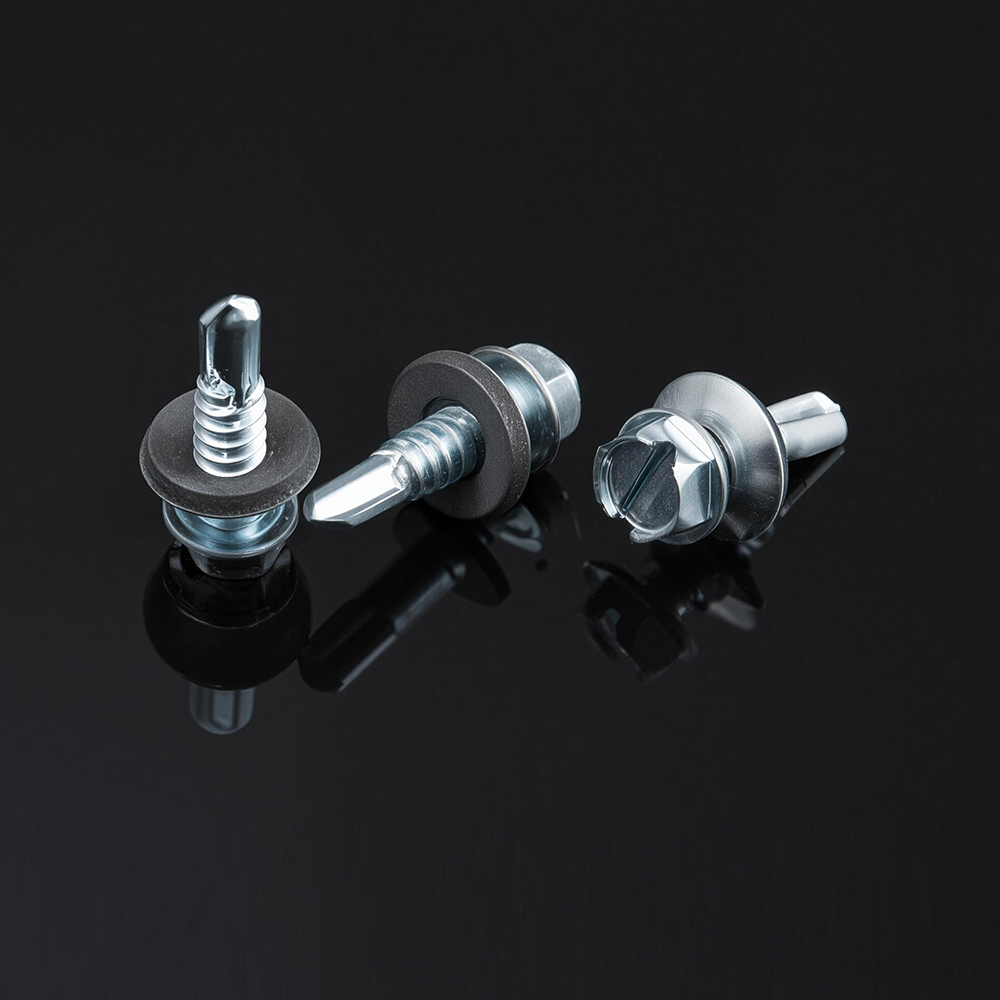
Menggabungkan hujung gerudi dengan benang pemotong dalam satu bahagian, menghapuskan langkah lubang pandu yang berasingan pada keluli sehingga kira-kira 3 mm.
Tolok ialah kod diameter yang dicop pada pembungkusan, dan ia harus dipilih terhadap lapisan nipis dua lapisan yang dicantum, bukan lapisan yang lebih tebal. Tolok yang terlalu besar untuk kulit luar yang nipis akan mengubah bentuk logam sekeliling menjadi lesung pipit yang boleh dilihat; tolok yang terlalu kecil untuk kurungan tebal akan mengikat hanya beberapa pusingan sebelum kehabisan kedalaman pertunangan.
Panjang dikira secara berbeza bergantung pada jenis sambungan. Untuk sambungan pusingan melalui dua helaian, skru hendaklah melepasi sepenuhnya kedua-dua lapisan ditambah dua hingga tiga benang terdedah di bahagian belakang untuk mengesahkan penglibatan penuh tanpa penonjolan berlebihan. Untuk skru yang dipacu ke dalam bebibir yang terbentuk atau profil tersemperit, panjang harus meninggalkan sekurang-kurangnya tiga benang penuh kebuntuan di bawah muka bebibir, kerana lebih sedikit benang mengurangkan rintangan tarik keluar secara mendadak dan lebih banyak benang berisiko jatuh ke dinding dalaman.
| Kombinasi Lembaran | Tolok Biasa | Panjang Biasa |
| Sambungan pusingan 0.6mm hingga 0.6mm | No.6 | 9.5mm |
| pendakap 1.0mm hingga 1.6mm | No.8 | 13mm |
| Bingkai 1.6mm hingga 2.4mm | No.10 | 16mm |
| 2.4mm hingga 3.0mm struktur | No.12 | 19mm |
Hujung skru penggerudian sendiri dikelaskan mengikut nombor titik yang kira-kira sepadan dengan ketebalan gabungan bahan yang boleh ditembusinya tanpa lubang pandu. Petua Titik 1 dan Titik 2 mengendalikan kepingan cahaya daripada 0.7 mm hingga 3.2 mm digabungkan. Petua Titik 3 memanjangkan julat itu ke arah 4.8 mm, dan petua Titik 5 dibina untuk bahagian keluli struktur sehingga sekitar 6.4 mm. Memilih petua yang dinilai di bawah ketebalan tindanan sebenar memaksa pemasang untuk meningkatkan tork pemacu untuk mengimbangi, yang meningkatkan kemungkinan pelucutan benang atau putus kepala daripada menyelesaikan ketidakpadanan yang mendasari.
Kiraan seruling sama pentingnya dengan nombor mata. Hujung gerudi berlobed tunggal membersihkan swarf dengan cekap dalam kepingan nipis tetapi boleh bersiar-siar di luar tengah dalam susunan yang lebih tebal; hujung bergalur atau bersayap menyalurkan serpihan dari lubang dalam keluli tolok struktur dan mengurangkan daya paksi yang diperlukan untuk memulakan penembusan. Untuk larian pengeluaran berulang, menyeragamkan pada penarafan satu mata bagi setiap jalur bahan, bukannya satu penilaian untuk keseluruhan kerja, mengekalkan masa kitaran dan kadar penolakan boleh diramal merentas syif.
Mata gerudi satu saiz terlalu kecil tidak hanya mengambil masa yang lebih lama untuk menembusi. Ia menjana haba setempat yang mengeraskan tepi lubang, yang kemudiannya menentang hantaran pembentuk benang berikut dan menghasilkan sambungan longgar, kurang tork walaupun pemandu melaporkan tempat duduk penuh.
Pemakaian titik mudah diabaikan kerana ia merosot secara beransur-ansur dan bukannya gagal sekaligus. Petua Point 2 yang baru mungkin mengosongkan tindanan 3 mm dengan selesa, tetapi selepas beberapa ribu kitaran hujung yang sama boleh mula bergelut dengan helaian 2 mm, dan pengendali sering bertindak balas dengan menekan lebih kuat daripada menukar bit. Pengiraan kitaran penjejakan setiap bit, walaupun dengan helaian pengiraan ringkas di stesen kerja, menangkap hanyut ini sebelum ia muncul sebagai lonjakan dalam sambungan yang ditolak. Kedai yang menjalankan dua atau tiga syif pada baris yang sama sering mendapati bahawa penggantian bit yang mengejutkan merentas syif, dan bukannya menunggu kegagalan yang boleh dilihat, mengekalkan kadar penolakan yang lebih mendatar sepanjang minggu.
Padang benang, jarak antara puncak benang bersebelahan, mengawal jumlah bahan yang digunakan oleh setiap benang dan kelajuan skru maju setiap putaran. Benang pic kasar mempunyai lebih sedikit benang setiap inci dan profil benang yang lebih dalam, memberikan rintangan yang kuat terhadap pelucutan dalam kepingan nipis dan lembut di mana setiap benang perlu menggigit keras ke dalam bahan terhad. Benang padang halus mengemas lebih banyak benang ke dalam panjang yang sama, menyebarkan beban pengapit merentasi lebih banyak titik sesentuh, yang sesuai dengan helaian yang lebih tebal dan aplikasi yang menghadapi getaran.
Titik silang di mana pic halus mula mengatasi prestasi pic kasar biasanya jatuh antara 1.6 mm dan 2.0 mm, bergantung pada kekerasan aloi. Di bawah jalur itu, pic kasar secara konsisten menghasilkan tork yang lebih baik kerana kedalaman bahan tidak mencukupi untuk benang halus terbentuk sepenuhnya. Di atas jalur itu, nada halus menentang pelucutan benang di bawah kitaran beban berulang kerana lebih banyak benang berkongsi daya pengapit yang sama, jadi tiada satu benang pun membawa bahagian tegasan yang tidak seimbang.
Pemilihan padang juga berinteraksi dengan toleransi lubang pandu yang dipilih di hulu. Lubang yang ditebuk atau digerudi yang bersaiz besar walaupun beberapa ratus milimeter akan membenarkan benang pic yang kasar terlibat hampir seperti biasa, kerana profil benang yang lebih dalam mempunyai lebih banyak bahan untuk digenggam. Benang nada halus dalam lubang besar yang sama kehilangan bahagian yang lebih besar daripada penglibatannya yang tersedia, kerana setiap utas individu lebih cetek untuk bermula. Ini adalah salah satu sebab lukisan pengeluaran untuk pemasangan yang lebih tebal, nada halus biasanya menunjukkan toleransi lubang pandu yang lebih ketat daripada lukisan yang ditulis untuk helaian pic yang nipis dan kasar.
Dua panel dengan ketebalan yang sama boleh berkelakuan berbeza sepenuhnya di bawah pengikat yang sama jika komposisi aloinya berbeza. Kepingan aluminium adalah kira-kira satu pertiga kekerasan keluli lembut pada ketebalan yang setara, jadi mata gerudi yang dinilai untuk keluli akan menebuk aluminium hampir terlalu mudah, kadangkala menyebabkan pengikat bergoyang sebelum benang terlibat. Lembaran tahan karat terletak di hujung bertentangan, menghasilkan lebih banyak haba geseran semasa pandu masuk, itulah sebabnya pengikat serasi tahan karat biasanya membawa rawatan kes yang lebih keras pada mata dan rusuk benang.
Kemuluran juga mempengaruhi cara memaafkan sendi untuk memandu secara berlebihan. Aluminium lembut akan terus berubah bentuk melepasi titik tempat duduk penuh, bermakna set pemandu untuk tork keluli akan menyaring panel sekeliling sebelum klac tersandung. Aloi yang lebih keras menahan ubah bentuk itu, yang mengalihkan risiko ke arah pelucutan benang dan bukannya dish apabila tetapan klac terlalu agresif. Memadankan tork pemacu dan tetapan klac dengan aloi tertentu, bukan sekadar ketebalan, merapatkan jurang ini.
Pilihan salutan pada pengikat itu sendiri berinteraksi dengan perbezaan bahan ini juga. Skru keluli karbon bersalut zink yang dipacu ke dalam aluminium kosong boleh menyediakan tindak balas galvanik ringan dari semasa ke semasa dalam persekitaran lembap, melonggarkan sendi secara beransur-ansur walaupun tempat duduk mekanikal awal adalah betul. Pengikat dengan salutan yang serasi dengan helaian asas, atau penghalang fizikal seperti mesin basuh nilon di mana logam yang berbeza mesti bertemu, elakkan degradasi perlahan ini. Ia jarang muncul pada minggu pertama perkhidmatan, itulah sebabnya ia terlepas semasa pemeriksaan kualiti awal dan hanya muncul beberapa bulan kemudian sebagai kumpulan sambungan longgar yang tidak dapat dijelaskan.
Ketekalan dalam pengikat datang kurang daripada skru itu sendiri dan lebih banyak daripada urutan pemasangan boleh berulang. Kedai yang melihat panggilan balik paling sedikit cenderung mengikuti senarai semak yang sama tanpa mengira tahap pengalaman pengendali.
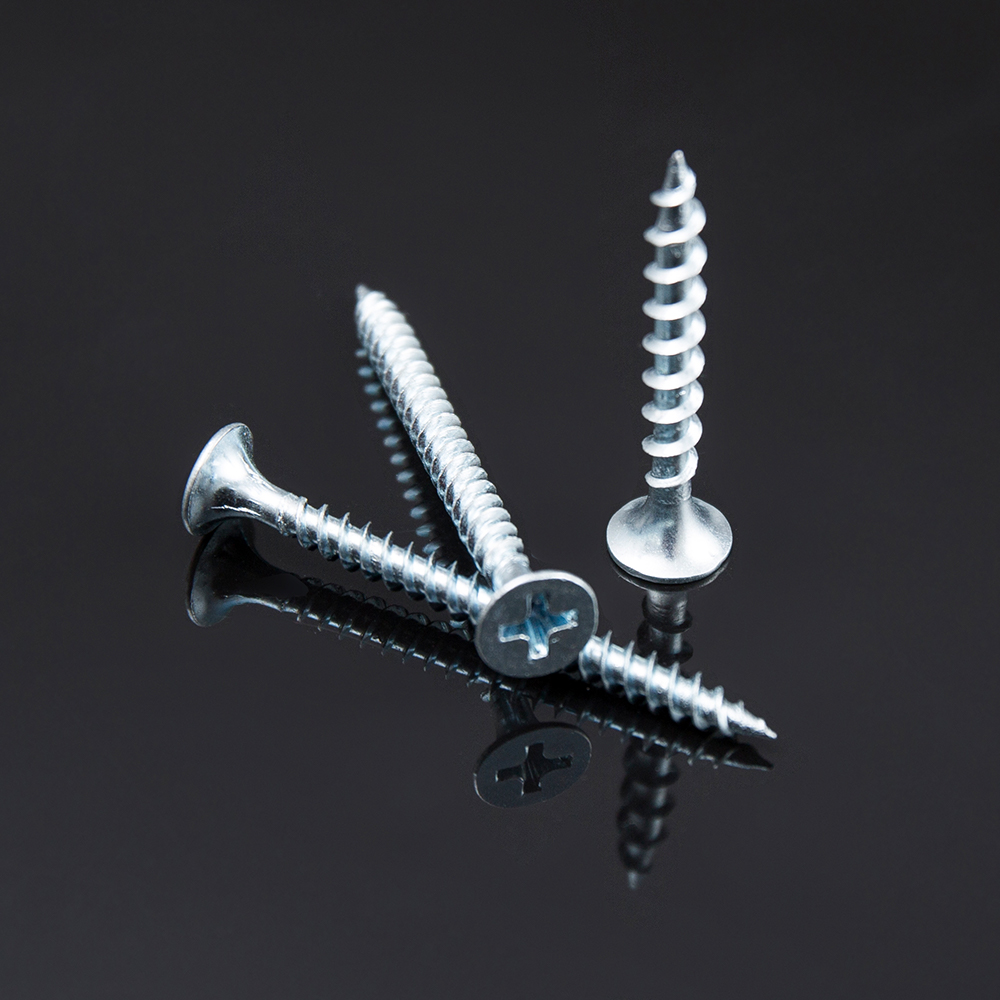 Penjajaran serenjang dan kelajuan pemacu yang mantap mengurangkan beban sisi pada benang semasa pemasangan.
Lubang perintis layak mendapat nota berasingan. Untuk skru pembentuk benang dalam kepingan nipis, melangkau lubang pandu biasanya baik dan lebih disukai, kerana benang yang terbentuk bergantung pada bahan yang tidak terganggu di sekeliling lubang. Untuk skru pemotong benang dalam kepingan yang lebih tebal, lubang pandu bersaiz kira-kira 85 peratus daripada diameter kecil skru mengurangkan tork pemacu dengan ketara tanpa mengorbankan penglibatan benang, dan ia nyata memanjangkan hayat bit pada kerja volum tinggi.
Lekapan memainkan peranan yang tenang tetapi penting dalam konsistensi tork juga. Panel yang dibenarkan melentur semasa memandu menyerap sebahagian daripada daya yang dikenakan sebagai pesongan dan bukannya pengapit, yang muncul kemudian sebagai sambungan yang dibaca dengan betul pada pemeriksaan tork awal tetapi longgar selepas beberapa kitaran beban pertama sebaik sahaja panel mendap. Mengapit tindanan dengan kuat pada plat belakang yang tegar semasa pemasangan, walaupun selama beberapa saat semasa pemandu meletakkan pengikat, mengeluarkan pembolehubah ini dan menjadikan bacaan tork jauh lebih berulang dari satu operator ke operator seterusnya.
Kebanyakan kegagalan medan termasuk dalam senarai pendek corak yang boleh dikenali, dan setiap satu menunjukkan kembali kepada ketidakpadanan tertentu dan bukannya kecacatan rawak.
| simptom | Kemungkinan Punca Punca | Pembetulan |
| Skru berputar tanpa menggigit | Tolok terlalu kecil atau lubang bersaiz besar | Naikkan satu tolok atau kurangkan saiz lubang pandu |
| Kepala terputus semasa memandu | Tork ditetapkan terlalu tinggi untuk kekerasan bahan | Tetapan klac bawah, sahkan pada sekerap dahulu |
| Lesung pipit panel di sekeliling kepala | Tolok terlalu besar untuk helaian luar yang nipis | Tolok langkah turun, tambahkan varian kepala mesin basuh |
| Sendi longgar selepas berminggu-minggu berkhidmat | Padang kasar used on thicker vibrating panel | Tukar kepada nada halus, semak semula spesifikasi tork |
| Skru berkeliaran sebelum menembusi | Mata gerudi terlalu agresif untuk aloi lembut | Pilih nombor titik yang lebih rendah, kurangkan tekanan suapan |
Tabiat diagnostik yang berguna ialah menyimpan set kecil sampel yang gagal daripada setiap pengeluaran dan memeriksa profil benang di bawah pembesaran. Lubang yang dilucutkan dengan benang yang bersih dan tidak rosak pada pengikat itu sendiri biasanya menghala ke lubang atau ketidakpadanan tolok. Pengikat dengan puncak benang yang haus atau bulat yang jelas menunjukkan kitaran pemacu yang berlebihan pada sedikit yang sepatutnya diganti beberapa ribu kitaran lebih awal.
Ia juga membantu untuk memisahkan kecacatan pengikat sebenar daripada kecacatan proses sebelum menukar spesifikasi. Bertukar kepada tolok yang lebih berat atau padang yang berbeza untuk menyelesaikan perkara yang sebenarnya merupakan masalah penentukuran tork atau lekapan selalunya memperkenalkan satu set isu baharu, seperti peningkatan lesung pipit, tanpa menyelesaikan aduan asal. Pas punca punca pendek, membandingkan segelintir sampel yang gagal dengan senarai semak pemasangan sebelum menyentuh bil bahan, biasanya menyelesaikan isu dengan lebih cepat dan mengelakkan perubahan nombor bahagian yang tidak perlu di seluruh pengeluaran yang sebaliknya menunjukkan prestasi yang baik.
Untuk kedai yang menjalankan segelintir kombinasi helaian yang sama berulang kali, adalah berbaloi untuk mendokumentasikan kad spesifikasi pendek setiap pemasangan dan bukannya mendapatkan semula tolok, panjang, titik dan pic dari awal setiap kali. Kad biasa menyenaraikan dua lapisan bahan, ketebalannya, yang dipilih skru kepingan logam tolok dan panjang, penarafan mata gerudi, jenis padang, tork pemacu sasaran, dan sebarang keperluan lubang pandu. Melampirkan kad ini pada perintah kerja menghilangkan kekaburan antara syif dan memberi operator baharu rujukan yang tidak bergantung pada pengetahuan puak.
Apabila kombinasi helaian baharu muncul yang belum didokumenkan, larian percubaan tiga langkah pantas berfungsi dengan baik: pandu satu sampel pada tork garis dasar pengilang dan periksa untuk lesung atau pelucutan, laraskan tork dengan kenaikan kecil dalam mana-mana arah berdasarkan hasil tersebut, kemudian kunci tetapan sekali tiga sampel berturut-turut duduk dengan bersih dengan kebuntuan yang konsisten. Pendekatan percubaan ini mengambil masa beberapa minit dan menghalang keseluruhan kumpulan daripada dijalankan pada tetapan yang tidak disahkan.
Pilihan pengikat juga berinteraksi dengan pendedahan kakisan, walaupun pertimbangan itu terletak di luar kesesuaian mekanikal tulen. Kurungan dalaman jarang perlu disalut pengikat penggerudian sendiri , tetapi apa-apa yang menghadapi cuaca, pencucian atau udara pantai mendapat manfaat daripada salutan kalis kakisan atau pembinaan tahan karat walaupun apabila penarafan mekanikal asas akan memerlukan bahagian keluli karbon standard.
Skru mengetuk sendiri memotong atau membentuk benangnya sendiri semasa ia maju tetapi secara amnya masih memerlukan lubang pandu dalam logam. Skru gerudi sendiri menambah hujung mata gerudi supaya ia boleh mengeluarkan lubang pemulanya sendiri dan membentuk benang dalam satu laluan, yang mempercepatkan pemasangan pada helaian yang lebih tebal.
Sendi yang kurang tork masih akan menahan putaran tangan dan menampakkan benang yang utuh semasa dialihkan. Lubang yang dilucutkan berputar bebas dengan sedikit rintangan dan selalunya menunjukkan tepi lubang yang licin dan bulat dan bukannya profil benang yang ditentukan.
Ia boleh, tetapi tolok hendaklah bersaiz pada lapisan yang lebih nipis untuk mengelakkan lesung pipit, manakala panjang masih perlu mengambil kira penglibatan penuh melalui lapisan yang lebih tebal. Inilah sebabnya mengapa banyak pemasangan menggunakan satu tolok dengan panjang yang dipilih khusus untuk timbunan gabungan dan bukannya mana-mana helaian sahaja.
ya. Benang pic kasar maju lebih pantas setiap putaran kerana setiap pusingan meliputi jarak yang lebih linear, yang memendekkan masa kitaran pada larian volum tinggi di mana helaian nipis tidak memerlukan prestasi pic yang halus.
Aluminium berubah bentuk pada daya yang lebih rendah daripada keluli, jadi tetapan tork yang ditentukur untuk keluli akan terlebih pacuan dan aluminium lesung pipit sebelum klac tersandung, manakala tetapan yang sama mungkin di bawah tempat duduk sambungan keluli. Tetapan tork hendaklah disahkan setiap bahan, tidak diandaikan daripada satu lalai.