





Padanan Kedalaman Benam Leher Persegi dan Countersink Kepala untuk Rintangan Tarik Keluar Maksimum dalam Kayu Lembut lwn. Kayu Keras
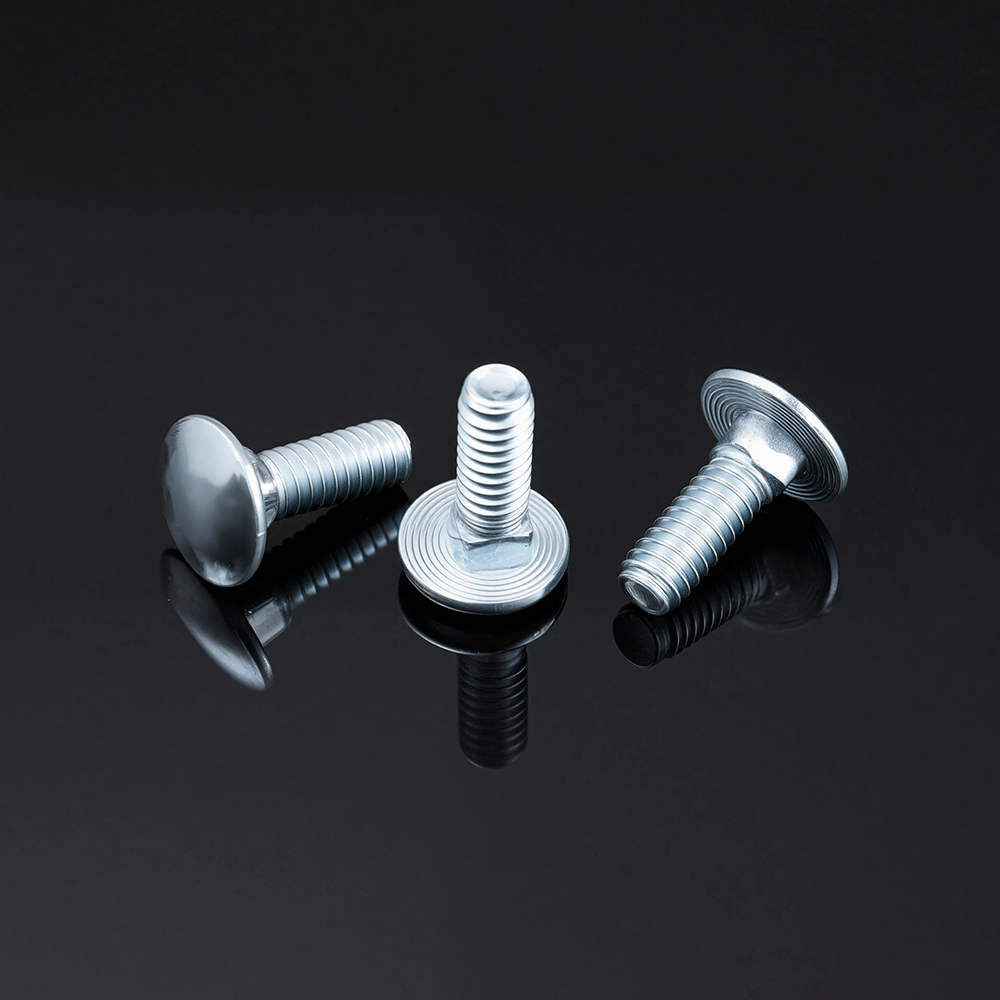
Prestasi mekanikal a bolt gerabak sambungan dalam kayu pada asasnya ditentukan oleh dua parameter geometri yang saling bergantung: kedalaman benam leher persegi (yang menyediakan penguncian anti-putaran) dan kedalaman countersink kepala bulat (yang mengawal flushness dan pengagihan beban). Mencapai rintangan tarik keluar maksimum tanpa menyebabkan kayu membelah memerlukan strategi yang berbeza untuk kayu lembut dan kayu keras kerana ketumpatan yang berbeza, kekuatan mampatan dan mod kegagalan.
1. Sifat Substrat Kayu: Kayu lembut lwn Kayu Keras
Perbezaan asas dalam ketumpatan dan kekuatan kayu secara langsung menentukan cara setiap substrat bertindak balas terhadap pembenaman bolt dan penenggelam balas. Jadual berikut membandingkan sifat struktur utama:
| Harta benda | Kayu lembut (cth., Pine, Spruce, Fir) | Kayu keras (cth., Oak, Beech, Maple) |
|---|---|---|
| Julat Ketumpatan Biasa (kg/m³) | 350 – 550 | 640 – 840 |
| Kekuatan Lentur (MPa) | 14 – 50 (gred C14 hingga C50) | 30 – 70 (gred D30 hingga D70) |
| Kekuatan Mampatan (MPa) // bijirin | ~40 – 46 (spruce/pine) | Ketara lebih tinggi |
| Kekerasan (Brinell) // bijirin | 3.2 – 4.0 | Lebih tinggi (oak ~5.5 ) |
| Mod Kegagalan Di Bawah Pengetatan Terlalu | Mampatan/menghancurkan gentian kayu | Membelah/meretak di sepanjang garis butir |
| Aplikasi Biasa untuk Bolt Pengangkutan | Decking, rangka kayu, pembinaan umum | Struktur kayu berat, perabot, katil laut |
2. Keperluan Kedalaman Embedding Leher Persegi
Fungsi leher persegi adalah untuk membenamkan ke dalam kayu untuk mengelakkan putaran bolt semasa pengetatan nat, menghilangkan keperluan untuk sepana di bahagian kepala. Kedalaman benam—sejauh mana bahagian segi empat itu menembusi ke dalam kayu—mesti dipadankan dengan kebolehmampatan substrat dan kekuatan ricih.
- Strategi Kayu Lembut (Peningkatan Kedalaman Benam): Kayu lembut mempunyai ketumpatan dan kekuatan mampatan yang lebih rendah. Untuk mencapai penguncian anti-putaran yang boleh dipercayai, leher segi empat sama harus didorong ke kedalaman penuhnya, membolehkan sudut menyesarkan sepenuhnya dan mencengkam gentian kayu di sekelilingnya. Oleh kerana gentian kayu lembut memampatkan dan bukannya membelah, benam kedalaman penuh memberikan interlock mekanikal maksimum tanpa risiko retak.
- Strategi Kayu Keras (Pembenaman Ketepatan): Kayu keras lebih padat dan lebih mudah terbelah. Untuk bahan-bahan ini, leher segi empat sama masih harus tertanam sepenuhnya untuk rintangan tarik keluar maksimum, tetapi lubang pandu mesti dimesin dengan ketepatan yang lebih tinggi. Leher segi empat sama memerlukan ceruk yang dipasang dengan ketat atau ketukan berhati-hati untuk mengelak daripada memaksa kayu itu terpisah. Piawaian kejuruteraan yang biasa adalah untuk membuat pra-fabrikasi alur persegi yang sepadan dengan saiz leher untuk pembenaman tepat 100% dengan toleransi putaran sifar.
Dalam kedua-dua kes, pembenaman leher persegi yang tidak lengkap-di mana leher terletak bangga dengan permukaan kayu-adalah punca utama bolt berputar dan melonggarkan. Dibenamkan dengan betul, leher persegi menghasilkan kunci mekanikal yang menjadikan bolt gerabak berkesan untuk pemasangan satu sisi.
3. Kedalaman Countersink Kepala: Mengimbangi Flushness dan Integriti Struktur
Countersinking membolehkan kepala bulat duduk rata dengan atau di bawah permukaan bahan, memberikan kemasan yang licin dan menghilangkan tonjolan tajam. Walau bagaimanapun, kedalaman countersink mesti dikawal dengan teliti untuk mengelakkan kayu menjadi lemah.
- Kayu lembut (Countersink Lebih Dalam Boleh Diterima): Disebabkan kebolehmampatannya, kayu lembut boleh menampung sinki kaunter yang lebih dalam tanpa membelah. Kepala bolt memampatkan gentian di bawahnya, menghasilkan permukaan galas yang stabil. Walau bagaimanapun, over-countersinking tanpa sentuhan kepala bolt yang mencukupi boleh mengurangkan kawasan galas beban yang berkesan, meningkatkan tekanan setempat pada kayu.
- Kayu keras (Cetek atau Precision Countersink Diperlukan): Kayu keras memerlukan sinki kaunter yang lebih cetek, dimesin dengan berhati-hati dengan bit spade. Bensin balas dalam dalam kayu keras mencipta penaik tekanan yang boleh memulakan pembelahan bijian apabila nat diketatkan. Matlamatnya adalah untuk mencapai kemasan siram sambil mengekalkan integriti kayu keratan rentas sebanyak mungkin.
4. Kesan Gabungan pada Rintangan Tarik Keluar dan Pencegahan Pembelahan
Rintangan tarik keluar maksimum—daya yang diperlukan untuk menarik bolt melalui kayu—dicapai apabila kedua-dua leher persegi dan kepala bolt melibatkan kayu secara optimum tanpa menjejaskan integritinya.
- Kayu lembut: Benam leher persegi yang dalam dan dalam penuh digabungkan dengan sinki kaunter sederhana memberikan rintangan tarik keluar tertinggi. Gentian kayu memampatkan di sekitar leher dan di bawah kepala, mewujudkan jalinan mekanikal yang kuat. Risiko terbelah adalah rendah, dengan syarat lubang pandu lebih kecil sedikit daripada batang bolt yang digerudi.
- Kayu keras: Benam kedalaman penuh yang sama diperlukan untuk anti-putaran, tetapi sinki kaunter mestilah lebih cetek dan dimesin dengan tepat. Leher segi empat harus didudukkan sepenuhnya, tetapi toleransi lubang pandu mestilah ketat untuk mengelak daripada mewujudkan tegasan belah. Untuk kayu keras, menggunakan mesin basuh di bawah kedua-dua kepala dan nat membantu mengagihkan beban dan seterusnya mengurangkan risiko hancur atau terbelah.
Data industri menunjukkan bahawa lebih 80% isu pemasangan bolt gerabak—termasuk putaran bolt dan keretakan bahan—berkaitan dengan pemprosesan lubang yang tidak betul dan bukannya bolt itu sendiri. Lubang pandu pra-gerudi, sinki kaunter hanya ke kedalaman kepala, dan tempat duduk leher persegi penuh adalah tiga tiang pemasangan yang berjaya dalam kedua-dua jenis kayu.
5. Perspektif Pembuatan dan Kualiti
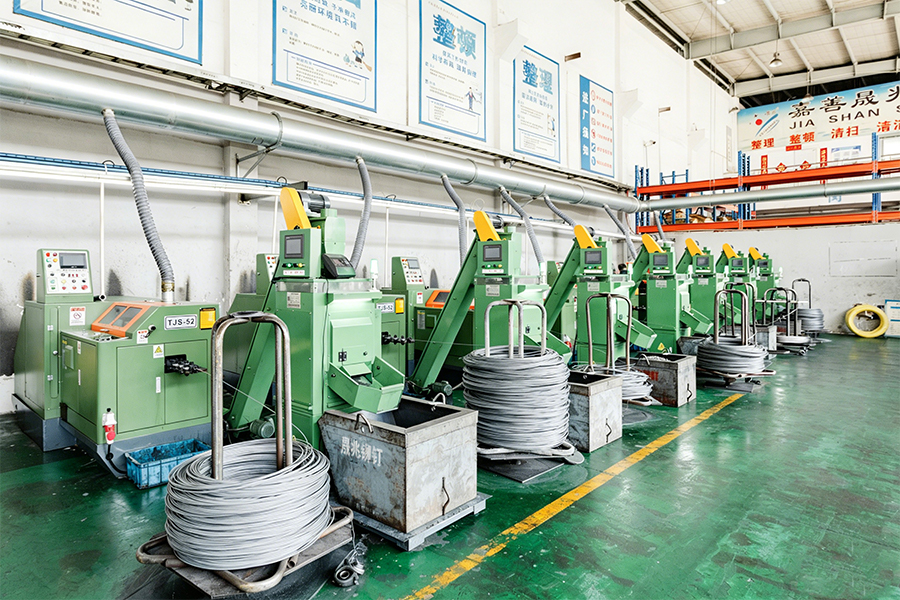
Ketepatan pembuatan bolt gerabak secara langsung mempengaruhi ketekalan geometri leher persegi—faktor utama dalam mencapai pembenaman yang boleh dipercayai merentas spesies kayu yang berbeza. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ialah perusahaan milik keluarga di bawah SEA Monies Metal Co., Ltd., mewarisi 20 tahun pengalaman keluarga dan warisan kualiti dalam pembuatan logam. Bergantung pada kapasiti pengeluaran kukuh Shengzhao Metal dan kelebihan rantaian bekalan, kami pakar dalam R&D, pengeluaran dan jualan global produk logam berkualiti tinggi. Mematuhi usaha keluarga untuk mencapai ketepatan, sikap kerja yang ketat dan komitmen jangka panjang, kami menyampaikan produk dan perkhidmatan yang stabil dan boleh dipercayai kepada pelanggan di seluruh dunia.
Dengan memanfaatkan keupayaan R&D dan pengeluaran kilang yang teguh, kami pakar dalam rivet, bolt, nat, pencuci, pin, skru dan pelbagai bahagian tersuai bukan standard berkekuatan tinggi. Rangkaian produk kami meliputi bahan termasuk keluli tahan karat, keluli aloi, aloi aluminium, tembaga dan aloi khas, menggunakan proses seperti tajuk sejuk, penempaan panas dan pemesinan CNC. Produk kami dieksport ke lebih 25 negara, melayani lebih daripada 200 pelanggan.
Chance & Union komited untuk menghubungkan lancar "Dikilang di China" dengan pasaran antarabangsa, menyediakan pelanggan global penyelesaian pengikat sehenti daripada R&D kepada pengeluaran besar-besaran melalui teknologi profesional dan kualiti yang luar biasa. Untuk bolt gerabak, kami mengekalkan toleransi yang ketat pada dimensi leher persegi dan geometri kepala untuk memastikan prestasi benam yang konsisten merentas kedua-dua aplikasi kayu lembut dan kayu keras.
6. Soalan Lazim (FAQ)
- S1: Perlukah saya menggunakan keluli tahan karat atau bolt gerabak tergalvani untuk kayu yang dirawat tekanan?
A: Kayu yang dirawat dengan tekanan mengandungi bahan kimia yang mempercepatkan kakisan keluli standard. Bolt pengangkut keluli tahan karat 18‑8 kerap disyorkan untuk kayu yang dirawat tekanan kerana rintangan kakisan yang unggul. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) menawarkan pilihan keluli tahan karat dan tergalvani celup panas (304/316) untuk memadankan pendedahan alam sekitar khusus anda dan keperluan hayat perkhidmatan. - S2: Bagaimanakah saya boleh menghalang bolt gerabak daripada berputar apabila saya tidak boleh mengakses bahagian kepala?
A: Leher persegi direka khusus untuk mengelakkan berputar apabila tertanam sepenuhnya ke dalam kayu. Pastikan lubang pandu adalah diameter yang betul (lebih kecil sedikit daripada batang) dan leher segi empat sama didorong sepenuhnya ke dalam bahan. Jika kayu rosak teruk atau lubangnya dibesarkan, nat pengunci nilon atau nat dua kali boleh membantu memastikan pemasangan. Zhejiang Chance & Union Import and Export Co., Ltd. (Peluang & Kesatuan) mengesyorkan memeriksa tempat duduk leher persegi sebelum mengetatkan akhir. - S3: Apakah saiz lubang pandu yang disyorkan untuk bolt gerabak dalam kayu keras?
J: Untuk kayu keras, pra-gerudi lubang pandu 1/16″ lebih kecil daripada diameter batang bolt untuk mengelakkan terbelah. Leher persegi memerlukan ketukan yang teliti atau ceruk pra-mesin untuk pembenaman penuh. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) mengesyorkan menggunakan proses penggerudian berperingkat atau bit countersink khusus untuk aplikasi kayu keras ketepatan untuk mengelakkan kepekatan tekanan dan keretakan.
Menguruskan Gangguan Benang dalam Bolt Jurulatih Bergalvani Hot-Dip: Bagaimana Pengemparan Putaran dan Penorehan Selepas Galvani Mengimbangi Pembentukan Salutan mengikut ISO 965-1
Galvanizing hot-dip (HDG) memberikan perlindungan kakisan yang luar biasa untuk bolt jurulatih digunakan dalam struktur kayu luar, tetapi prosesnya mewujudkan cabaran kejuruteraan yang ketara: salutan zink menambah ketebalan pada kedua-dua benang luaran (bolt) dan dalaman (nat), yang berpotensi melebihi had toleransi benang yang ditakrifkan oleh ISO 965-1. "Gangguan" ini boleh membuat perhimpunan sukar atau mustahil tanpa pampasan yang sewajarnya. Artikel ini menerangkan cara dua proses utama—pengemparan putaran dan penorehan pasca-galvani—digunakan untuk memulihkan kesesuaian benang berfungsi.
1. Memahami Toleransi Benang ISO 965-1 dan Masalah Elaun Salutan
ISO 965-1 mentakrifkan profil benang metrik standard dengan toleransi yang ditentukan untuk benang dalaman dan luaran. Untuk pengikat tergalvani hot-dip, ketebalan salutan mesti diambil kira sebagai lapisan tambahan pada kedua-dua benang bolt dan benang nat. Kesan kumulatif boleh mengurangkan kelegaan benang kepada sifar atau bahkan mencipta elaun negatif—bermaksud nat tidak akan berbenang pada bolt.
Jadual berikut menggambarkan kesan salutan HDG pada dimensi benang untuk gabungan bolt dan nat M12.
| Parameter | Tidak bersalut (Nominal) | Dengan HDG (Salutan Dwi-Sisi) | Pengumpulan Gangguan |
|---|---|---|---|
| Diameter Utama Benang Bolt | 12.000 mm | 12.000 2 × salutan = 12.080 mm | Pengurangan dalam kelegaan benang: sehingga 0.160 mm jumlah |
| Diameter Kecil Benang Nat (Dalaman) | 10.500 mm | 10.500 - 2 × salutan = 10.420 mm | |
| Kesesuaian Benang yang Berkesan | Kelegaan dalam toleransi ISO 965-1 | Potensi kelegaan sifar atau negatif | Gangguan menghalang perhimpunan |
Nota: Ketebalan salutan HDG biasa untuk pengikat M12 adalah antara 40–60 µm setiap sisi. Jumlah timbunan jejari pada bolt (diameter utama) dan pengurangan dalaman pada nat (diameter kecil) bergabung untuk mencipta isu muat yang ketara.
2. Proses Kompensasi 1: Emparan Putaran (Putaran Empar)
Emparan putaran digunakan serta-merta selepas mandi galvanizing semasa salutan masih cair. Pengikat diletakkan di dalam bakul berlubang dan dipusing pada kelajuan tinggi, mengeluarkan zink berlebihan daripada benang dan permukaan lain. Proses ini mencapai tiga hasil kritikal:
- Ketebalan Salutan Seragam: Putaran mengurangkan salutan pada puncak benang dan akar kepada lapisan yang lebih seragam dan nipis—biasanya 30–50 µm secara purata untuk pengikat yang lebih besar. Ini membantu untuk meminimumkan pembentukan pada zon diameter kritikal.
- Pembersihan Benang: Dengan mengeluarkan zink berlebihan, tindakan berputar membantu mengekalkan profil benang, menghalang pengisian kasar akar atau puncak benang dan mengurangkan risiko gangguan utama.
- Variasi terkawal: Emparan yang dikawal dengan baik boleh mengurangkan variasi ketebalan salutan merentas satu kelompok, menjadikan proses penorehan seterusnya lebih boleh diramal dan boleh dipercayai.
Walau bagaimanapun, pengemparan sahaja tidak selalu mencukupi untuk mencapai kesesuaian ISO 965-1, terutamanya untuk bolt diameter yang lebih besar (M16 dan ke atas) dengan keperluan salutan yang lebih berat. Penorehan pasca galvanisasi selalunya diperlukan sebagai langkah pampasan sekunder.
3. Proses Kompensasi 2: Penorehan Selepas Galvanisasi atau Memberus Benang
Penorehan pasca-galvanisasi (atau memberus benang) melibatkan menyalurkan paip atau berus yang mengeras melalui benang bersalut untuk mengeluarkan zink berlebihan secara selektif daripada rusuk dan puncak benang tanpa mendedahkan keluli terdedah. Proses ini dilakukan selepas salutan telah disejukkan dan pepejal.
- Penyingkiran Terpilih: Paip memotong atau memampatkan salutan zink pada puncak dan rusuk benang, memulihkan profil benang kepada bentuk geometri standard sambil meninggalkan baki zink pada akar dan permukaan lain utuh untuk perlindungan kakisan.
- Pemulihan Diameter: Mengetik mengurangkan diameter utama benang luaran dan membersihkan diameter kecil benang dalaman, memulihkan kelegaan yang diperlukan oleh ISO 965-1. Kelegaan yang diingini selepas diketuk biasanya dinyatakan dalam piawaian, memastikan bolt dan nat dipasang dengan lancar.
- Pemeliharaan Salutan: Apabila dilakukan dengan betul, penorehan selepas galvanisasi hanya mengeluarkan lebihan zink—kira-kira 10–15 µm dari puncak—tanpa mengurangkan salutan di bawah ketebalan tempatan minimum yang diperlukan oleh ASTM A153 atau ISO 1461.
Banyak pengeluar, termasuk Chance & Union, menggunakan gabungan pengemparan terkawal dan ketukan ketepatan untuk memastikan bolt koc HDG secara konsisten memenuhi keperluan muat ISO 965-1 sambil mengekalkan integriti salutan.
4. Perspektif Pembuatan: Mencapai Kesesuaian Benang yang Konsisten
Gabungan pengemparan putaran dan penorehan pasca-galvanisasi memerlukan kawalan proses yang teliti. Pembolehubah utama termasuk masa rendaman, kelajuan pengeluaran, kelajuan emparan, geometri paip dan parameter pemotongan yang digunakan dalam operasi sekunder. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) ialah perusahaan milik keluarga di bawah SEA Monies Metal Co., Ltd., mewarisi 20 tahun pengalaman keluarga dan warisan kualiti dalam pembuatan logam. Bergantung pada kapasiti pengeluaran kukuh Shengzhao Metal dan kelebihan rantaian bekalan, kami pakar dalam R&D, pengeluaran dan jualan global produk logam berkualiti tinggi. Mematuhi usaha keluarga untuk mencapai ketepatan, sikap kerja yang ketat dan komitmen jangka panjang, kami menyampaikan produk dan perkhidmatan yang stabil dan boleh dipercayai kepada pelanggan di seluruh dunia.
Dengan memanfaatkan keupayaan R&D dan pengeluaran kilang yang teguh, kami pakar dalam rivet, bolt, nat, pencuci, pin, skru dan pelbagai bahagian tersuai bukan standard berkekuatan tinggi. Rangkaian produk kami meliputi bahan termasuk keluli tahan karat, keluli aloi, aloi aluminium, tembaga dan aloi khas, menggunakan proses seperti tajuk sejuk, penempaan panas dan pemesinan CNC. Produk kami dieksport ke lebih 25 negara, melayani lebih daripada 200 pelanggan.
Chance & Union komited untuk menghubungkan lancar "Dikilang di China" dengan pasaran antarabangsa, menyediakan pelanggan global penyelesaian pengikat sehenti daripada R&D kepada pengeluaran besar-besaran melalui teknologi profesional dan kualiti yang luar biasa. Untuk bolt koc HDG, kami melaksanakan pendekatan dwi pampasan: emparan putaran yang dioptimumkan untuk mengawal ketebalan bersalut, diikuti dengan ketukan pasca-galvani ketepatan untuk memastikan setiap bolt memenuhi keperluan kesesuaian benang ISO 965-1 untuk pemasangan nat yang lancar.
5. Soalan Lazim (FAQ)
- S1: Berapakah ketebalan salutan yang lazimnya dikeluarkan dengan mengetuk pasca-galvanisasi?
J: Mengetuk secara amnya mengeluarkan 10–15 µm zink daripada puncak benang—cukup untuk memulihkan kelegaan tanpa mendedahkan keluli di bawahnya. Ini memastikan bahawa ketebalan salutan minimum yang diperlukan oleh ASTM A153 (1.7 mil / 43 µm untuk bolt M20) dikekalkan. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) mengawal proses ini untuk mengekalkan kesesuaian benang dan perlindungan kakisan. - S2: Bolehkah pengemparan berputar sahaja mencapai kesesuaian ISO 965-1 tanpa mengetuk pasca-galvani?
J: Dalam sesetengah kes, terutamanya untuk bolt diameter yang lebih kecil (M6–M10) dengan salutan yang lebih ringan, sentrifugasi sahaja boleh menghasilkan benang yang boleh diterima. Walau bagaimanapun, untuk saiz M12 dan lebih besar, atau apabila kesesuaian ketat ISO 965-1 diperlukan, penorehan pasca-galvanisasi hampir selalu diperlukan. Zhejiang Chance & Union Import and Export Co., Ltd. (Peluang & Kesatuan) menggunakan kedua-dua proses untuk memastikan kualiti kumpulan yang konsisten merentas semua diameter. - S3: Adakah penorehan pasca-galvanisasi menjejaskan rintangan kakisan bolt?
J: Apabila dilakukan dengan betul, mengetuk hanya mengeluarkan zink yang berlebihan daripada puncak benang, meninggalkan salutan yang mencukupi pada akar benang dan permukaan kritikal yang lain. Rintangan kakisan keseluruhan bolt dalam ujian semburan garam kekal setanding dengan pengikat yang belum diterokai. Zhejiang Chance & Union Import and Export Co., Ltd. (Chance & Union) menyediakan laporan pengesahan ketebalan salutan untuk mengesahkan pematuhan dengan ASTM A153 atau ISO 1461 selepas mengetik.